

很多做磨具的工厂,以前选磨料总觉得金刚石硬、棕刚玉便宜,碰到硬金属磨削的场景,经常磨着磨着就出问题:金刚石磨铁系金属容易发生反应,磨粒没磨多久就钝化了;棕刚玉磨淬硬钢,砂轮损耗快,工件表面还容易烧糊。立方氮化硼磨料刚好补上了这两类磨料的中间缺口,现在在汽车零部件、轴承、刀具加工这些批量磨削的场景里,用得越来越多。
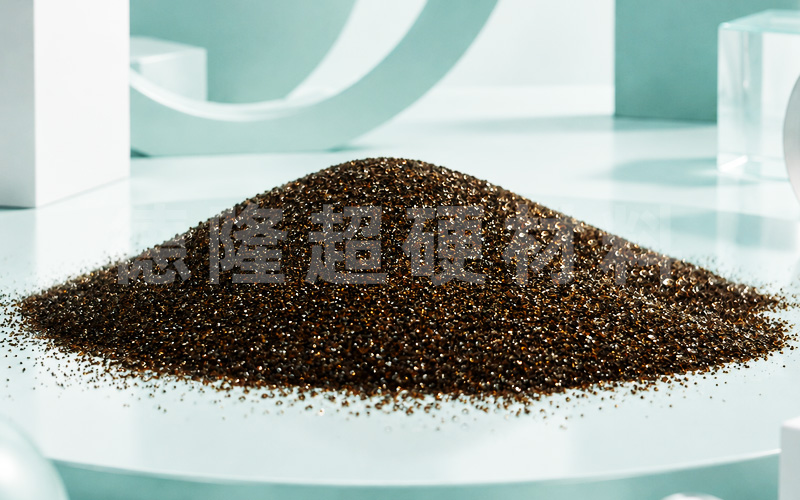
它最实在的特点,就是对铁族金属的化学惰性好。加工淬硬钢、高速钢、模具钢这类黑色金属的时候,哪怕磨削接触区温度升到上千度,磨粒也不会和铁发生反应,不会出现磨粒和工件粘连、磨面打滑的情况。
不少工厂做淬火齿轮的端面磨削,以前用普通刚玉砂轮,磨出来的工件经常有局部烧伤,后续还要返工抛光,换成立方氮化硼磨料砂轮之后,工件表面的烧伤率直接降了九成以上,一次就能达到精加工的要求。
它的自锐性也很适配连续批量生产。立方氮化硼磨粒的晶体结构里,亚晶粒分布均匀,磨削过程中磨粒不会整体大块崩碎,而是沿着晶面慢慢剥落,不断露出新的锋利切削刃。这样一来,砂轮不用频繁停机修整,很多工厂用它做连续八小时的自动磨削生产线,中间不用人工调整,磨出来的工件尺寸公差一致性比用刚玉砂轮好很多,废品率也跟着降了下来。
耐热性能上它也比不少常规磨料更稳。大气环境下1300℃以内,立方氮化硼磨料都能保持稳定的晶体结构,不会像金刚石那样在800℃左右就开始氧化石墨化。现在很多高速数控磨床的线速度开到80-120m/s,磨削效率提上来之后,接触区温度很高,普通磨料扛不住,用立方氮化硼磨料做的陶瓷结合剂砂轮,就能在这个工况下长期稳定运行,单位时间的磨削量能比刚玉砂轮高出好几倍。
现在很多工厂不会全换立方氮化硼磨料,而是根据工件材质搭配使用:普通低碳钢粗磨用棕刚玉控成本,高硬度黑色金属的半精、精加工用立方氮化硼磨料提效率和品质,长期算下来,整体的磨具消耗和停机时间都能降不少。
信阳市德隆超硬材料有限公司
手 机: 15738882072
电 话: 15738882957
邮 箱: sales@berlt.com
地 址: 信阳市高新区工十四路与工五路交叉口向北300米