

立方氮化硼(CBN)刀片作为针对铁系金属加工的核心超硬刀具,除了材质差异,外观形状的选择直接决定了加工场景的适配性,不少加工企业常因选错刀片外形,出现崩刃、效率低、工件精度不达标的问题。
常见外观分类与适配场景
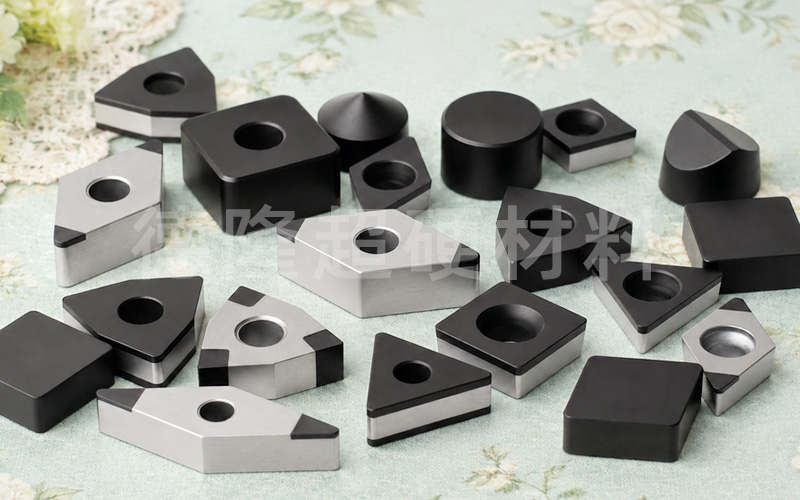
正三角形刀片
刀尖角为60°,刀尖锋利且转向灵活,适合主偏角60°或90°的外圆车削、端面车削和内孔镗削工序。由于刀尖角偏小,切削时径向冲击力较低,更适合刚性一般的普通车床,用于淬硬钢小余量精加工,吃刀深度建议控制在0.15mm以内,能获得稳定的表面粗糙度。
方形刀片
90°刀尖角让刀片强度和散热性能明显优于三角形款,通用性更强,可适配主偏角45°、60°、75°的外圆车刀、端面车刀和镗孔刀。这类刀片是灰铸铁、球墨铸铁批量加工的常用选择,在刹车盘、发动机缸套的高速连续切削中,能兼顾刀具寿命和加工效率,不易出现过热磨损。
菱形与多边形刀片
菱形刀片刀尖角适中,刃口贴合度高,专门用于齿轮、轴承等成形圆弧面的精加工,能精准复刻工件的轮廓公差;多边形刀片刀尖角更大,耐用度和散热面积进一步提升,仅适合机床刚性充足的工况,用于高硬度合金铸铁的大余量半精加工。
圆形刀片
无尖锐刀尖设计,整体刃口强度最高,可承受大进给量切削,在刚性较好的数控车床上,用于高锰钢、冷硬铸铁的曲面加工,能有效避免断续切削中的崩刃问题,粗精加工可同一把刀完成。
实际选型时,除了匹配工件形状,还要结合机床刚性、切削余量调整参数:刚性弱的设备优先选小刀尖角刀片,工况稳定的批量加工场景优先选方形、圆形这类耐用度更高的外形,就能充分发挥CBN刀片耐热、抗铁系金属反应的优势,实现“以车代磨”的降本效果。
信阳市德隆超硬材料有限公司
手 机: 15738882072
电 话: 15738882957
邮 箱: sales@berlt.com
地 址: 信阳市高新区工十四路与工五路交叉口向北300米